


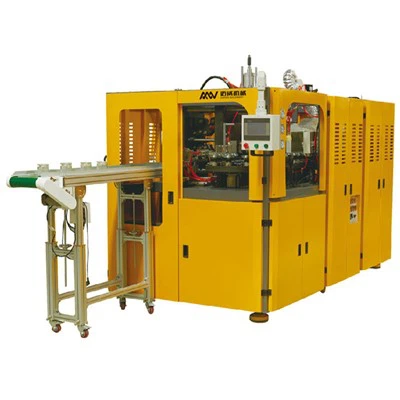
آلة نفخ البلاستيك
مخطط تدفق إنتاج الزجاجات
التشكيل المسبق → تغذية التشكيل المسبق → آلة النفخ الأوتوماتيكية → الزجاجة
المعايير الفنية
|
نموذج |
وحدة |
MW-SS4000 |
|
|
نظام التثبيت |
عدد الكابينة |
تجاويف |
4 |
|
وحدة التثبيت |
كيلو جرام |
40000 |
|
|
ضربة القالب |
مم |
90 |
|
|
ضربة التمدد |
مم |
260 |
|
|
ضربة سفلية |
مم |
50 |
|
|
درجة تجويف |
مم |
76.2 |
|
|
عدد الحاملين |
أجهزة الكمبيوتر الشخصية |
95 |
|
|
حاوية |
الحد الأقصى لحجم الحاوية |
مل |
600 |
|
الحد الأقصى لارتفاع الحاوية |
مم |
260 |
|
|
الحد الأقصى لقطر الحاوية |
مم |
68 |
|
|
أقصى ارتفاع للتشكيل المسبق |
مم |
100 |
|
|
الحد الأقصى لقطر الرقبة |
مم |
38 |
|
|
نظري |
B/H |
4500 |
|
|
النظام الكهربائي |
كمية فرن التسخين |
أجهزة الكمبيوتر الشخصية |
4*4 |
|
عدد المصابيح |
أجهزة الكمبيوتر الشخصية |
4*7 |
|
|
قوة التدفئة |
كيلو وات |
42 |
|
|
الطاقة المثبتة |
كيلو وات |
45 |
|
|
الجهد االكهربى |
الجهد االكهربى |
380 فولت/50 هرتز |
|
|
نظام الهواء |
ضغط التشغيل |
ميجا باسكال |
0.7-0.9 |
|
ضغط النفخ |
ميجا باسكال |
2.5-3.0 |
|
|
استهلاك الهواء تحت الضغط العالي |
لتر/دقيقة |
3.6/30 |
|
|
قوة |
كيلو وات |
45 |
|
|
نظام التبريد |
درجة حرارة |
|
9-13 |
|
ضغط |
ميجا باسكال |
0.4 |
|
|
قوة |
إتش بي |
5 |
|
|
آلة |
أبعاد الماكينة |
M |
3.9*1.8*2.2 |
|
وزن الماكينة |
كيلو جرام |
3500 |
|
قائمة التكوين
|
اسم |
أصل |
ماركة |
|
المستشعر الحثي |
اليابان |
اومرون |
|
مستشعر مغناطيسي |
الصين |
سيجولا |
|
مستشعر القرب |
الصين |
سيجولا |
|
مفتاح الطاقة |
فرنسا |
شنايدر |
|
قاطع |
فرنسا |
شنايدر |
|
مرحل وسيط 24 فولت |
فرنسا |
شنايدر |
|
موصل تيار متردد 220 فولت |
فرنسا |
شنايدر |
|
تضخيم الإشارة |
الصين |
تاتش وين |
|
شاشة تعمل باللمس (PLC) |
اليابان |
ميتسوبيشي |
|
صندوق الطاقة 24 فولت 24 فولت |
تايوان |
دلتا |
|
مصباح التدفئة |
الصين |
جينينغ |
|
محرك في مصعد التشكيل المسبق وفك التشفير |
الصين |
تايلي |
|
وحدة الجهد القابل للتعديل |
الصين |
أويي |
|
منظم درجة الحرارة |
الصين |
ياتاي |
|
صمام الخنق |
تايوان |
أيرتاك |
|
صمام الحركة |
تايوان |
أيرتاك |
|
اسطوانة التمدد |
|
|
|
القيادة الرئيسية، الزجاجة |
الصين |
شينجي |
|
اسطوانة التثبيت |
|
|
|
التمدد، تثبيت القالب |
الصين |
شينجي |
|
نوع تلقائي |
الصين |
شينجي |
|
السكك الحديدية |
تايوان |
بي ام ال |
|
اسطوانة لدفع القالب |
اليابان |
شركة إس إم سي |
|
اسطوانة في الروبوت لرفع القالب |
اليابان |
شركة إس إم سي |
|
اسطوانة في الروبوت لنقل القالب |
اليابان |
شركة إس إم سي |
|
تشكيل اسطوانة دوارة في الروبوت |
اليابان |
شركة إس إم سي |
|
اسطوانة لمشبك الروبوت |
تايوان |
رجل العقل |
|
اسطوانة الختم |
تايوان |
ليند |


ما هي آلة نفخ البلاستيك Pp
آلة نفخ البولي بروبلين (PP) هي قطعة متخصصة من معدات التصنيع مصممة لتحويل راتنج البولي بروبلين إلى منتجات بلاستيكية مجوفة من خلال عملية تُعرف باسم النفخ. هذه العملية فعالة بشكل خاص لإنشاء مجموعة واسعة من الحاويات والزجاجات وحلول التغليف الأخرى التي تتطلب المتانة والوضوح والقوة.

مرونة تصميم استثنائية
نظرًا لأن عملية القولبة بالحقن تضع قدرًا كبيرًا من الضغط على القالب، فإن آلات القولبة بالحقن تسمح بمرونة تصميمية أكبر. وبسبب الضغط العالي، يمكن للآلات الضغط على القالب بقوة أكبر، مما يجعل من الممكن إضافة المزيد من التفاصيل إلى المنتج. بالإضافة إلى ذلك، يمكن أن تساعدك مرونة التصميم في القولبة بالحقن على إنشاء أشكال أكثر تعقيدًا.
إنتاج فعال وسريع
عند استخدام عملية حقن القالب، يمكنك أن تتوقع إنتاج عدد كبير من الأجزاء في الساعة. بالإضافة إلى ذلك، يمكن لحجم القالب وتعقيد تصميمه أن يؤثر على وقت الدورة، حيث تتراوح أوقات الدورة من 15 إلى 120 ثانية. نظرًا لأن آلات حقن القالب يمكنها إنتاج آلاف الأجزاء قبل أن تحتاج أدواتها إلى الصيانة، فإن العملية فعّالة للغاية.
وحدة التثبيت
تحافظ هذه الوحدة على تماسك القالب بإحكام أثناء عملية النفخ. وتضمن بقاء نصفي القالب مغلقين تحت الضغط العالي، مما يمنع تسرب البلاستيك المنصهر أو الهواء المستخدم في عملية النفخ.
وحدة الحقن
على الرغم من أنها ليست جزءًا من عملية النفخ التقليدية، إلا أنه في بعض الآلات المتكاملة، تُستخدم وحدة الحقن لتشكيل حبيبات البولي بروبلين في أشكال أولية، والتي يتم نفخها بعد ذلك إلى الشكل النهائي.
نظام التدفئة
عادةً ما يكون النظام مزودًا بسخانات بالأشعة تحت الحمراء لتسخين قالب البولي بروبلين إلى درجة الحرارة المثالية للتمدد والنفخ. يعد التحكم الدقيق في درجة الحرارة أمرًا بالغ الأهمية لجودة المنتج.
آلية التمدد
بعد تسخين القالب المسبق، تقوم هذه الآلية بتمديده محوريًا قبل وأثناء عملية النفخ، مما يساعد على تحقيق سمك جدار موحد وتحسين الخصائص الميكانيكية للمنتج النهائي.
إبرة النفخ ونظام الهواء
يتم إدخال إبرة النفخ في القالب، ثم يقوم نظام الهواء بنفخ القالب إلى شكل القالب. يتم التحكم في ضغط الهواء لضمان ملاءمة القالب لمحيط القالب.
قوالب
هذه هي التجاويف التي يتم فيها نفخ القالب المسخن والممدد. يحدد شكل القالب شكل المنتج النهائي.
نظام التبريد
بعد تشكيل المنتج، يتم تبريده بسرعة داخل القالب لتصلب البلاستيك. يستخدم هذا النظام التبريد بالماء أو الهواء لتقليل درجة حرارة المنتج.
نظام القذف
بعد أن يبرد المنتج، يقوم نظام القذف بإخراجه من القالب. ويمكن القيام بذلك هوائيًا أو ميكانيكيًا.
نظام النقل
يقوم هذا النظام بنقل المنتج النهائي خارج الماكينة إلى ناقل أو نظام مناولة آخر.
نظام التحكم
يعتمد هذا النظام بشكل عام على وحدة تحكم منطقية قابلة للبرمجة (PLC)، ويقوم بمراقبة والتحكم في جميع جوانب تشغيل الماكينة، مما يضمن اتساق العملية وكفاءتها.
أجهزة السلامة
وتشمل هذه العناصر الحراس، وأزرار التوقف في حالات الطوارئ، وأجهزة استشعار السلامة لحماية المشغل ومنع الحوادث أثناء تشغيل الماكينة.
نظام التزييت
يحافظ هذا النظام على تشحيم الأجزاء المتحركة في الماكينة، مما يضمن التشغيل السلس ويقلل التآكل.
نظام إزالة النفايات
يقوم هذا المكون بإزالة البلاستيك الزائد (المسمى بالفلاش) من المنتج، مما يضمن أن المنتج النهائي نظيف ويلبي معايير الجودة.
كيفية اختيار آلة نفخ البلاستيك
حدد حجم الإنتاج المطلوب.ضع في اعتبارك عدد الزجاجات أو الحاويات التي تحتاج إلى إنتاجها في الساعة أو اليوم. تأتي الآلات بقدرات إنتاج مختلفة، لذا قم بمطابقة قدرة الآلة مع احتياجات الإنتاج الخاصة بك.
ضع في اعتبارك حجم وشكل المنتجات التي تخطط لتصنيعها. تأكد من أن الماكينة قادرة على استيعاب أحجام القوالب المطلوبة لتصميماتك المحددة.
التوافق المادي
تأكد من أن الماكينة مُحسَّنة لمعالجة مادة PP ويمكنها التعامل مع سمك وجودة المادة التي تنوي استخدامها.
النفخ بالبثق مقابل النفخ بالحقن: اختر بين النفخ بالبثق (EBM) والنفخ بالحقن (IBM) بناءً على متطلبات منتجك. عادةً ما يتم استخدام النفخ بالبثق (EBM) للمنتجات الأكبر والأبسط، بينما يكون النفخ بالحقن (IBM) أكثر ملاءمة للحاويات الأصغر والأكثر دقة.
الآلات ذات المرحلة الواحدة مقابل الآلات ذات المرحلتين:تجمع الآلات ذات المرحلة الواحدة بين إنتاج القوالب الجاهزة والنفخ في خطوة واحدة، وهي مثالية لعمليات الإنتاج الأصغر حجمًا. تفصل الآلات ذات المرحلتين بين هذه العمليات، مما يوفر مرونة أكبر وكفاءة إنتاج أعلى للكميات الأكبر.
يدوي، نصف آلي، أو آلي بالكامل:حدد مستوى الأتمتة الذي تحتاجه بناءً على ميزانيتك ومتطلبات الإنتاج. توفر الآلات الأوتوماتيكية بالكامل كفاءة أعلى وتكاليف عمالة أقل، ولكن باستثمار أولي أعلى. قد تكون الآلات شبه الأوتوماتيكية أكثر فعالية من حيث التكلفة للعمليات الأصغر.
استهلاك الطاقة:ابحث عن الآلات التي تتميز بخصائص موفرة للطاقة مثل الأنظمة التي تعمل بمحرك سيرفو أو عناصر تسخين محسّنة. يؤدي انخفاض استهلاك الطاقة إلى تقليل تكاليف التشغيل وهو أكثر ملاءمة للبيئة.
نظام التبريد:قم بتقييم نظام التبريد الخاص بالماكينة. يعمل التبريد الفعال على تقليل أوقات الدورة وتحسين جودة المنتج، مما يؤدي إلى زيادة الإنتاجية.
نظام التحكم:اختر جهازًا مزودًا بنظام تحكم متقدم، مثل وحدة التحكم المنطقية القابلة للبرمجة (PLC)، لضمان التشغيل الدقيق واستكشاف الأخطاء وإصلاحها بسهولة. كما تعد الواجهة سهلة الاستخدام مهمة أيضًا لسهولة الاستخدام.
قوالب متعددة التجاويف:إذا كنت بحاجة إلى إنتاج بكميات كبيرة، ففكر في استخدام آلة تدعم قوالب متعددة التجاويف، مما يسمح لك بإنتاج عناصر متعددة في دورة واحدة.
تغيير القالب السريع:ابحث عن آلات ذات قدرات تغيير القالب بسرعة إذا كنت بحاجة إلى التبديل بين أنواع مختلفة من المنتجات بشكل متكرر. تعمل هذه الميزة على تقليل وقت التوقف عن العمل وزيادة المرونة.
جودة البناء:قم بتقييم جودة تصنيع الماكينة، بما في ذلك المواد المستخدمة في تصنيعها. الماكينة القوية والمتينة تتمتع بعمر افتراضي أطول وتتطلب صيانة أقل.
الأسئلة الشائعة
الوسم : آلة نفخ البلاستيك pp، مصنعو آلات نفخ البلاستيك pp في الصين، الموردين، المصنع, أحدث آلة صب ضربة, آلة صب الضرب الآلية, الامتثال للمعايير, آلة صب الزجاجة البلاستيكية, آلة صب الضرب المستخدمة, آلة صب الضرب المحمولة
زوج من
آلة نفخ زجاجات الأدويةفي المادة التالية
آلة نفخ البلاستيك الممتدقد يعجبك ايضا



إرسال التحقيق